


両面穴あけ機
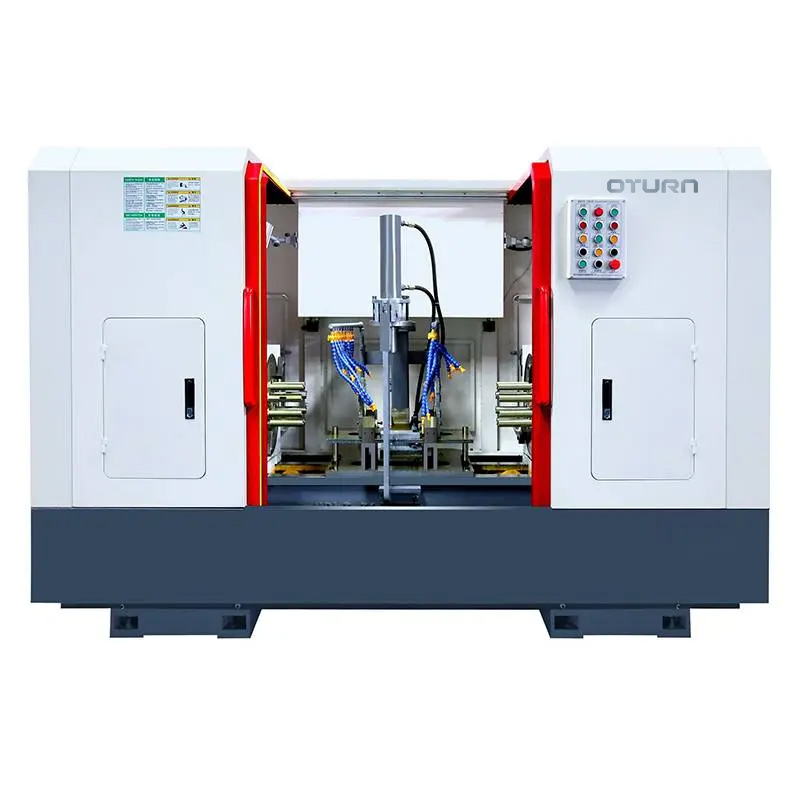
加工位置と精度:バルブ本体両端のフランジ穴を加工し、図面の技術要件を満たす。
部品の材質:鋳鋼
機械構造:本機は水平油圧式両面穴あけ機です。左右のヘッドは油圧式可動スライドテーブルギアボックスで構成され、中央部は作業台と油圧治具で構成されています。本機は完全保護、自動チップコンベア、水冷式を採用し、独立した電気キャビネット、油圧ステーション、集中潤滑装置などを装備しています。ワークピースは手動で持ち上げられ、油圧でクランプされます。詳細は機構図を参照してください。
ワークピース加工の標準工程:
この機械は、一度に1つの部品を位置決めするワンタイム位置決め加工方式であり、前工程で設置位置決め基準となる基準面を加工しておく必要がある。
標準的なプロセスは次のとおりです。加工対象物を洗浄する→加工対象物を工具にセットする→油圧で加工対象物をクランプする。2組のワークスライドを高速で送り出し、同時に加工することも、段階的に加工することもできます。
元の位置に戻る→油圧解放→手動による積み込みと積み下ろし→次のサイクルに入る。
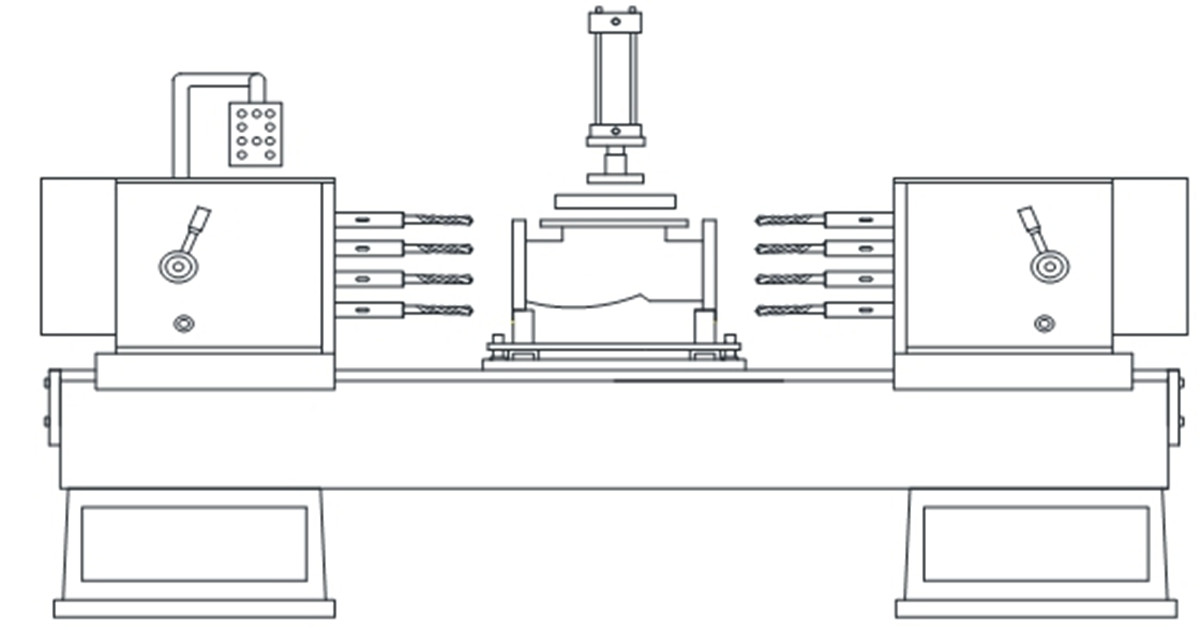
主機パラメータ
| モデル | HD-Z200BY |
| 電源(電圧/周波数) | 380V/50Hz |
| 最大軸移動量(mm) | 380 |
| ドリルパイプの回転速度(回転/分) | 270 360 |
| ドリルパイプの設置(国家規格) | モース硬度2番 |
| 適切なドリルビット径(mm) | 8月23日 |
| 穴あけ距離誤差(mm) | 0.1 |
| 加工穴径(mm) | 60-295 |
| 加工穴に適した最小中心距離(mm) | 36 |
| ツーリングフォーム | 油圧クランプ |
| フィードフォーム | 油圧式送り |
| ドリルモーターの出力 | 2×5.5kW |
| 送り速度 | 無段階速度調整 |
主な特徴
(1)この機械は華電PLCコントローラと連携して動作し、端面穴、中央オリフィス、ボア穴、球体など、多くの手順を実行できます。強力な機能と簡単な操作性を備えています。
(2)フィードスライドテーブルのガイドウェイは高品質のねずみ鋳鉄を使用し、粗鋳造、焼き戻し、時効処理を3回行います。残留内部応力を完全に除去し、ガイドウェイの表面は超高音質焼入れを採用し、硬度はHRC55に達します。高精度ガイドウェイ研削加工により、精度、剛性、安定性を確保します。
(3)伝動部は精密ボールねじと補間を採用して隙間をなくし、機械の駆動を安定させます。
(4)パワーヘッドは強力なモーターによる3段階の手動速度変更機能を備えており、低速ながら高トルクを実現し、重い切断負荷に耐え、加工効率を向上させます。
(5)作業装置は油圧自動クランプを採用し、効率を向上させ、労働強度を軽減します。
(6)本機は集中潤滑方式を採用しており、各可動部品の完全な潤滑を確保することで工作機械の耐用年数を向上させています。


