


理想CNC旋盤2025年までの目標は、お客様の具体的な運用ニーズによって大きく異なります。適切なCNC旋盤を選択することは、将来の効率性と収益性を高めるための戦略的な投資です。これにより、生産量を確実に増やすことができます。高精度旋削部品効果的に。中国のCNC旋盤メーカー生産目標に合わせて多様な選択肢を提供できます。このガイドは、最適な選択肢を見つけるための手助けとなります。CNC旋盤. 考えてみましょうスマートマニュファクチャリングCNC高度な自動化とデータ分析のためのソリューション。
主なポイント
- 選択してくださいCNC旋盤製造する部品のサイズや使用する材料など、お客様の具体的なニーズに基づいて決定されます。
- 水平型、垂直型、スイス型、多軸型など、さまざまな種類の機械は、それぞれ異なる種類の作業に適した特別な強みを持っています。
- バーフィーダーやロボットなどの自動化ツールを追加することで、機械の稼働時間を延ばし、継続的な人間の介入なしに、より多くの部品を生産できるようになります。
- スピンドル出力、部品サイズ制限、工具容量といった重要な機械仕様は、機械が作業に対してどれだけ効率的に機能するかに影響します。
- 優れた切削油および冷却システムは、機械をスムーズに稼働させ、工具の寿命を延ばし、部品の外観を良好に保つために重要です。
お客様のニーズに合わせたCNC旋盤の種類分類
適切なCNC旋盤を選ぶには、まず利用可能な様々なタイプを理解することから始めましょう。それぞれの機械は、多様な生産ニーズに対応できる独自の強みを持っています。
横型CNC旋盤
横型CNC旋盤は、多くの製造現場で主力機械として活躍しています。シャフトやシリンダーなどの大径部品石油・ガス産業や重機製造業などでは、これらの機械がよく利用されています。また、大量生産にも適しており、多数の同一部品を効率的に加工できます。これにより、最小限の段取り時間で一貫した品質を確保できます。
これらの機械は重いワークピースをしっかりと支えるこの剛性により、加工中の安定性が向上し、振動が軽減されます。また、作業者はワークピースや工具に簡単にアクセスできるため、セットアップとメンテナンスが簡素化されます。横型CNCマシンには、大型の自動工具交換装置(ATC)が付属していることがよくあります。一部のマシンは、60~90個のツールまた、容量は120本または240本にまで拡張できます。これにより、より多くのジョブが可能になり、手作業による介入を減らすことができます。横型マシニングセンタはパレットシステムにも非常に適応性があります。縦型マシンにはパレットチェンジャーを搭載できますが、横型マシンはリニアパレットシステムにより適しています。横型マシンは、スタンドアロンの縦型マシンの40%と比較して、標準のPC2を使用した場合、85%程度の効率を達成できます。これらのマシンのB軸機能により、トムストーンを使用して複数の部品を同時に加工できます。これにより、オペレーターはサイクルの実行中に次のトムストーンを準備できるため、生産性が大幅に向上します。これは、複数の面を加工する必要があるジョブや複雑なツールパスを必要とするジョブに最適です。
立型CNC旋盤
垂直CNC旋盤VTL(垂直旋盤)とも呼ばれるこれらの機械は、特定の用途に最適です。特に、重量のあるワークピース、とりわけクレーンや自動化装置による搬送が必要なワークピースの加工に適しています。重力はワークピースを固定するのに役立ちますVTL 上で。これにより安定性が向上し、高い型締め圧力の必要性が軽減されるため、繊細な部品にメリットがあります。VTL は床面積も節約します。床面積が少ない水平旋盤センターと比較して、同じエリアにより多くの機械を設置できます。垂直旋盤は、設置面積が半分横型旋盤のことです。これは、スペースが限られている工場にとって大きな利点です。
立形旋盤は、形状が特殊な部品の加工にも最適です。これらの部品は、その独特な形状のため、複雑な治具が必要となります。また、損傷を防ぐために低いクランプ圧力が必要な繊細なワークピースの加工にも適しています。ワークピースの重量は機械の土台に直接伝わるため、スピンドルへの軸外荷重を防ぐことができます。立形旋盤は、複雑な形状の部品や断続切削が必要な部品を効率的に加工できます。また、バランスの悪いワークピースの加工にも適しています。
スイス型CNC旋盤
スイス型CNC旋盤は精密加工に特化しています。以下のような産業で広く使用されています。医療機器製造、航空宇宙、電子機器これらの機械は、小型で複雑な高精度部品の製造に最適です。これには、医療用インプラント、航空宇宙部品、時計部品、油圧継手、電気コネクタなどが含まれます。また、自動車産業ここでは、サスペンション、ホイール、ブレーキ、トランスミッション、エンジン、排気・燃料システム、電気系統の部品を製造しています。特に、薄肉、深溝、細身のデザイン、繊細な形状を持つ複雑な部品の製造に適しています。
スイス型機械は非常に厳しい公差を実現します。±0.0005インチ部品の形状と材質によって異なります。中には、非常に厳しい公差まで達成できるものもあります。±0.0002インチまたは2ミクロンこれらの機械は、1/16インチから2 5/8インチまでの部品を加工できます。直径1-1/4インチまでのマイクロ部品の旋削加工も可能です。また、0.125インチという小さな旋削径にも対応しています。これらの機械は、直径1.259インチ(32mm)までの部品を加工できます。
多軸CNC旋盤
多軸CNC旋盤は、機械加工技術の頂点を極めた機械です。旋削、フライス加工、穴あけ加工を1台の機械に統合することで、非常に複雑な部品を一度の段取りで製作することが可能です。航空宇宙、医療、自動車などの業界では、複雑な部品の製造にこれらの機械が広く利用されています。複雑な形状と厳しい公差を持つ部品の製造に不可欠な機械です。
これらの先進的な機械ツールの向きを最適化するこれにより、最大限の効率と精度が実現します。作業間の切り替えを最小限に抑えることで、サイクルタイムが短縮され、大幅な時間短縮につながります。多機能CNC加工における自動化は、人的ミスのリスクも低減します。これにより、3軸加工機でよく見られる手直しや遅延が減少します。多機能加工機は、優れた精度と正確性を提供します。手動調整や工具交換なしで、複雑な設計にも対応できます。
5軸以上の設定を備えた機械は、より深く精密な切削や形状加工を行うことができます。オペレーターはワークピースを取り外したり再配置したりする必要はありません。軸が多いほど、複雑なデザインの作成が容易になります。より高い精度多機能CNC加工機は、手動による工具交換なしに複数の加工を実行します。コンピュータ制御による切削と位置決めにより、エラーを低減します。統合された部品プロービングにより、自動検査と修正が可能です。これらの機械は、よりクリーンで高品質な仕上がりを実現します。短い工具により、機械の振動の影響が軽減されます。多機能CNC加工機は、穴あけ、旋削、研削などの加工を1つの生産工程に統合します。これにより、中間工程が不要になります。また、工具をさまざまな面や角度に向けることで、複雑な形状の作成も可能になります。
5軸加工は、より厳しい公差とより滑らかな表面を実現します。少ない段取りで最適な切削角度を維持します。複雑な部品の少量から中量生産の場合、5軸加工は段取り時間を短縮します。また、再現性も向上させます。これらのソリューションは、厳しい公差で複数の面を加工する必要がある部品に最適です。また、標準的な向きで工具のアクセスが制限されている場合にも効果的です。5軸加工は通常、精度範囲を実現します。±0.01~0.02 mm (±0.0004~0.0008 インチ)最適な条件下では、航空宇宙や医療機器などの重要部品において、±0.005 mm(±0.0002 インチ)の精度を達成できます。これは、一般的なCNCフライス加工の±0.05 mm(±0.002 インチ)よりも大幅に優れています。
多軸CNCマシンは、より高い精度を提供します。高精度で滑らかな部品を製造できます。これらの部品は、3軸マシンでは困難または不可能です。1回のセットアップで複雑な形状を加工できます。これにより、精度を損なうワークピースの再配置が不要になります。多軸加工は生産速度を向上させます。1回転あたりの材料除去量を増やすことができます。また、拡張されたツーリング機能と同時加工によりサイクルタイムも改善されます。これらのマシンは、複雑な形状のすべてのフライス加工と旋削加工を1回のセットアップで処理します。これにより、生産速度が向上し、運用コストが最小限に抑えられ、エラーが減少します。ワークピースを除去せずに多くの寸法で移動できるため、深い切削と複雑な形状が可能になります。軸数が多いほど、高精度で複雑な設計をより適切に処理できます。切削工具が短くなり、材料に近くなるため、表面仕上げが向上します。これにより、加工時の振動が軽減され、追加のタッチアップの必要性が最小限に抑えられます。多軸マシンは、さまざまな穴あけアプリケーションで精度を維持します。部品は位置を保持し、追加の軸はより狭く複雑な角度に到達して、より細かい仕上げを実現します。
しかし、この高度な機能には、より高い投資が伴う。エントリーレベルの2軸CNC旋盤は5,000ドル以下で購入できる可能性がある。. 3軸加工センターの価格帯は通常5万ドルから12万5千ドルです。一方、5軸CNC工作機械は20万ドルから始まり、50万ドルを超えるものも少なくありません。6軸以上の大型産業用マシニングセンターは、25万ドルから50万ドルの価格帯になります。この価格の高さは、複雑さ、精度、汎用性の向上を反映したものです。
| 機械の種類 | 一般的な費用範囲 |
|---|---|
| 3軸マシニングセンター | 5万ドル~12万5千ドル |
| 5軸CNC | 20万ドル以上(50万ドルを超える物件も多数) |
| 6軸および大型産業用マシニングセンター | 25万ドル~50万ドル |
材料と部品の特性をCNC旋盤に適合させる
適切な選択をするCNC旋盤加工する材料や部品の特性を慎重に検討することが重要です。これらの要素は、機械の出力、剛性、精度に直接影響を与えます。
材料の種類と硬度に関する考慮事項
材料の種類と硬度は、工具の選定と機械の性能に大きく影響します。硬い材料ほど、より堅牢な機械と特殊な工具が必要となります。例えば、材料の硬度が高くなると、一般的に強度も高くなります。そのため、切削力が大きくなり、機械の主軸からより大きな動力が必要になります。また、硬い材料は摩耗性も高いため、切削刃の摩耗が加速します。オーステナイト系ステンレス鋼のように、加工硬化が速い材料もあります。このような材料には、特殊な加工方法が必要となります。
最適な加工パラメータは、機械の剛性切削深さ、工具形状、およびクーラントの塗布方法などが影響します。切削深さを大幅に増やすと、必要な主軸出力と振動リスクが著しく増加する可能性があります。これは、機械の剛性の重要性を示しています。
推奨工具材料のガイドはこちらです加工物の硬度に基づく:
| ワークピースの硬度 | 推奨工具材料 | 主要摩耗メカニズム | コーティング戦略(例) |
|---|---|---|---|
| 軟らかい(150HB未満) | 高速度鋼(HSS)、無コーティング超硬合金 | 接着性、積層エッジ(BUE) | なし/滑らかな表面 |
| 中字(150~300HB) | コーティングされた超硬合金(サーメット) | 拡散、クレーター摩耗 | TiN、TiAlN |
| 硬質(45~65 HRC) | サーメット、セラミック、コーティング超硬合金 | 摩耗、熱衝撃 | AlTiN、Al2O3 |
| 非常に硬い(65 HRC以上) | 多結晶立方晶窒化ホウ素(PCBN) | 高温摩耗 | CVD(化学気相成長法) |
被削材の硬度を上げる場合は、切削条件を調整する必要があります。
| パラメータ | 加工物の硬度増加の影響 | 戦略的調整 |
|---|---|---|
| 切断速度(Vc) | 工具先端への熱負荷が増加する。 | 熱を管理し、拡散摩耗を遅らせるために、Vcを下げてください。 |
| 供給速度(f) | 切削力を向上させ、加工硬化を防ぐことができる。 | 工具が常に前回の切削で硬化した層の下を切削するように、fの値を維持するか、わずかに増加させてください。 |
| 切削深さ(ap) | スピンドルに必要な動力と振動のリスクが劇的に増加する。 | 熱分布を改善するために、apを減らし、半径方向の接触角(ae)を増やします(例:トロコイドフライス加工)。 |
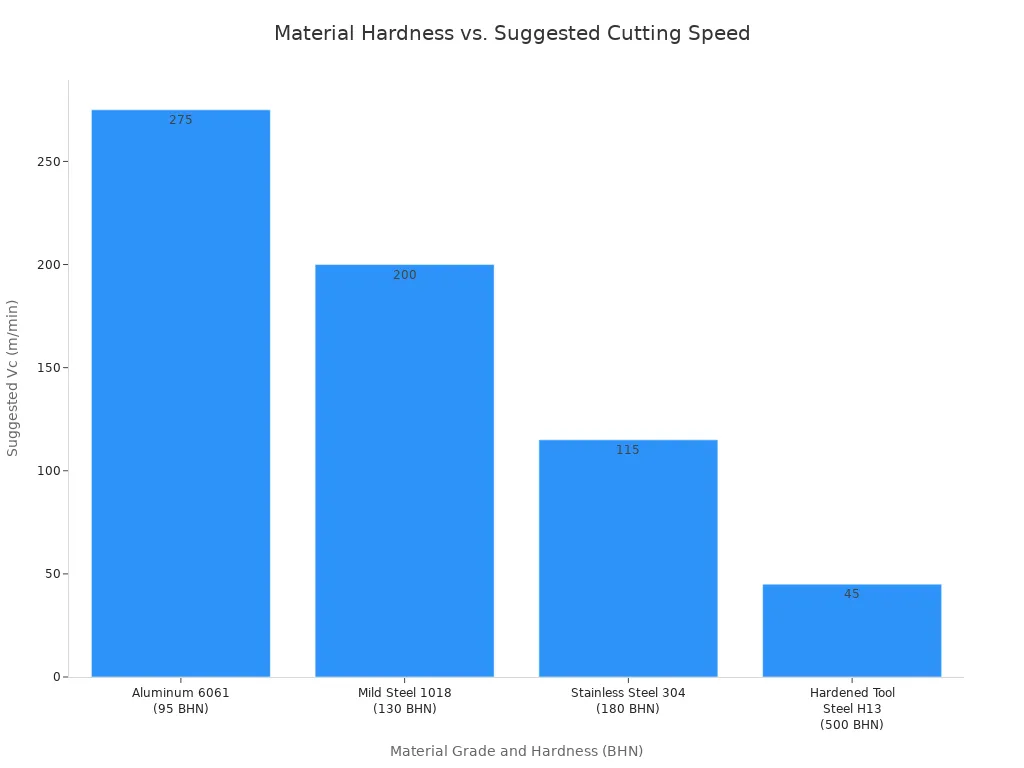
このグラフは、材料の硬度と推奨切削速度の関係を示しています。
ステンレス鋼、インコネル625、モネル400および500、17-4PH、13-8、ニトロニック60などの高強度合金を加工するには、特に低速回転時において、大きなトルクが必要です。これらの材料にスペード穴あけ加工や大型ツイストドリルを使用するような作業を行う場合、トルクは極めて重要になります。馬力も重要ですが、特に低回転数において十分なトルクを確保することが、これらの加工が難しい合金を効果的に切削するために不可欠です。
要求の厳しい材料には、以下のスピンドル仕様を検討してください。:
| スピンドルタイプ | 回転数 | HP | トルク(フィートポンド) |
|---|---|---|---|
| 標準 | 8000 | 17.5 | 60(1500回転/分時) |
| 高トルク | 8000 | 17.5 | 120(375回転/分時) |
各種材料グレードに関する一般的なガイドラインを以下に示します。
| 材料グレード | 硬度(BHN) | 推奨切削速度(m/分)(超硬工具) | 推奨切削深さ(mm/歯)(フライス加工) |
|---|---|---|---|
| アルミニウム6061 | 95 | 200~350 | 0.08~0.15 |
| 軟鋼1018 | 130 | 150~250 | 0.06~0.12 |
| ステンレス鋼304 | 180 | 80~150 | 0.05~0.10 |
| 焼入れ工具鋼H13 | 50 HRC(約500 BHN) | 30~60 | 0.01~0.04 |
部品のサイズと重量の制限
部品の物理的な寸法と重量は、必要なCNC旋盤のサイズと能力を直接決定します。ベッドの長さやベッド上の旋回径などの機械の物理的な寸法によって、加工可能な最大部品サイズが決まります。たとえば、加工可能な最大部品サイズは次のようになります。直径200mm、長さ500mm「ベッド上の振り」とは、旋盤ベッドに干渉することなく加工できるワークピースの最大直径を具体的に規定するものです。ベッド上の振りが200mmの場合、工具のクリアランスを確保するため、実際のワークピースの直径はそれよりわずかに小さくする必要があります。
標準的なCNCマシンのほとんどは、最大2,000ポンドまでの部品を加工できます。しかし、重量物加工向けに設計された堅牢なマシンは、10,000ポンド以上の部品にも対応できます。一部の工場では、部品の最大重量を500kgなどに制限しています。これは、非常に重い部品によって軸やスピンドルが損傷するのを防ぐためです。
| 機械の種類 | 最大直径(mm) | 最大長さ(mm) |
|---|---|---|
| CNC旋削加工部品 | 5~1,000 | 最大2,000 |
| CNC旋盤 | 400 | 1,000 |
| 高耐久性CNC旋盤 | 1,000 | 2,000 |
ワークピースの形状に関連するいくつかの要因もチャックの選択に影響を与える。機械の性能:
- ワークピースの形状部品の形状とサイズが主な要因です。丸棒材は単純ですが、形状が不均一な鋳造品や鍛造品は慎重な検討が必要です。
- 対称非対称部品(フランジやアウトリガーなど)は、速度やバランスに影響を与える可能性があります。そのため、カウンターバランスの調整や加工速度の低下が必要になる場合があります。
- 部品の剛性薄肉部品は、標準的なクランプ方法では変形する可能性があります。そのため、コレットチャックやダイヤフラムチャックなどのチャックを使用するか、クランプ圧力を下げる必要があります。
- 機械の機能機械の旋回クリアランスは、チャック、加工対象物、および工具を収容できるものでなければなりません。機械全体の作業範囲は、能力を制限する可能性があります。
必要な公差と表面仕上げ
部品に求められる精度は、選択するCNC旋盤の種類と品質に直接影響します。一般的なCNC加工の場合、標準公差限界は約±0.005インチ(0.127mm)しかし、多くの用途では、より厳しい公差が求められる。
| 許容クラス | 範囲(インチ) | 範囲(mm) |
|---|---|---|
| 標準 | ±0.005インチ | ±0.13 mm |
| 高精度 | ±0.001インチ以下 | ±0.025 mm以下 |
| 非常にきつい | ±0.0002インチ~±0.0005インチ | ±0.00508 mm ~ ±0.0127 mm |
優れた表面仕上げを実現するには、高い剛性、精密な制御、そして多くの場合、特殊な工具や切削方法を備えた機械が必要です。高精度加工向けに設計された機械は、一般的に優れた振動減衰性能とより精密な動作制御を備えており、これらがより滑らかな表面仕上げに貢献します。
CNC旋盤における部品の複雑さと加工工程の評価

CNC旋盤を選ぶ際には、製作予定の部品の複雑さを考慮してください。機械の機能は、複雑な設計や複数の工程をどれだけ効率的に処理できるかに直接影響します。
複雑な部品のためのライブツーリング
ライブツーリングは、標準的な旋盤を多用途加工センターこれにより、部品を別の機械に移動させることなく、フライス加工、穴あけ加工、ねじ切り加工などの作業を行うことができます。この機能は、旋盤にフライス加工機が内蔵されているようなものです。
ライブツーリングは、旋盤内にフライス盤を効果的に作り出す。これにより、穴あけ、ねじ切り、ボーリング、切断などの二次加工が可能になります。作業を単一の自動化されたワークステーションに限定することで、セットアップとハンドリング時間を最小限に抑え、精度を高め、部品の品質をより安定させることができます。ライブツーリングを使用することで、時間のかかる部品の移送を省略し、単一の機械で作業を行うことができます。人的介入が減ることで、人為的ミスの可能性が減り、部品の品質管理が向上します。
ライブツーリングには多くの利点があります。ライブツーリングは、1つのセットアップで多数の操作を実行これにより、手順が効率化され、サイクルタイムを短縮できます。高度なギアとベアリングにより生産時間も大幅に短縮され、より迅速かつ効率的な部品製造が可能になります。加工中の基準点保持により、機械間の材料移送によるエラーが排除され、大幅な時間短縮とワークフロー効率の向上を実現します。工具交換回数の削減、人的ミスの最小化、高品質維持により、より高精度な加工が可能になります。多目的機能により、フライス加工や穴あけ加工などのさまざまな操作を1回のセットアップで実行でき、生産を簡素化し、適用範囲を拡大します。複雑な加工操作を1回の実行で実行できるため、セットアップが効率化され、製造人件費が削減され、リードタイムが短縮されます。
両面加工用サブスピンドル
サブスピンドルは、両面加工が必要な部品にとって画期的な機能です。この機能により、機械はメインスピンドルから部品をつかみ、反転させて、同じセットアップで反対側を加工できます。これにより、手動での再チャッキングが不要になり、時間の節約と精度の向上につながります。
両端の作業が必要な部品シャフト、車軸、バルブ、継手などの部品は、この技術から大きな恩恵を受けています。自動車、医療、航空宇宙・防衛などの産業では、サブスピンドルがよく使用されます。たとえば、自動車では、エンジン、トランスミッション、ドライブトレイン部品に使用されます。医療用途には、骨ネジや手術器具などの複雑な整形外科用インプラントが含まれます。航空宇宙・防衛では、高強度ファスナー、油圧継手、誘導システム部品から恩恵を受けています。これらの産業は、信頼性の高い生産のためにサブスピンドルの機能に依存しています。高精度部品.
Y軸およびB軸の機能
Y軸とB軸の機能により、CNC旋盤の汎用性がさらに向上します。Y軸は切削工具を主旋削軸に対して垂直に移動させることができ、偏心穴あけやフライス加工が可能になります。つまり、旋削加工した部品にキー溝や平面などの形状を作成できます。B軸機能は工具の回転運動を提供し、さまざまな角度からワークピースにアプローチできるようにします。これは、多面加工や複雑な部品の取り扱いを容易にするために不可欠です。Y軸とB軸の両方が、DONE IN ONE®オペレーション部品を一度の段取りで加工できるため、段取り時間を大幅に短縮し、全体的な効率を向上させることができます。
偏心穴あけおよびフライス加工
偏心穴あけ加工と偏心フライス加工は、CNC旋盤の能力を大幅に拡張します。これらの加工により、部品の回転軸に対して完全に中心がずれた位置に形状を作成することが可能です。例えば、わずかに横にずれた位置に穴を開けたり、円形部品に平面をフライス加工したりする場合などが挙げられます。従来の旋盤では、部品を別のフライス盤に移動させなければ、これらの作業は実行できませんでした。
最新のCNC旋盤、特にY軸とライブツーリングを備えたものは、これらの加工を可能にします。Y軸は切削工具を主旋削軸に対して垂直に移動させます。この動きにより、工具は部品の直径全体にわたって様々な位置に到達できます。前述のように、ライブツーリングはドリルやエンドミルなどの回転工具を提供します。これら2つの機能が組み合わさることで、機械は旋削された部品に対して複雑なフライス加工や穴あけ加工を直接実行できます。
例えば、機械はフランジの周囲に一連のボルト穴を開けたり、シャフトにキー溝をフライス加工したりすることができます。また、円筒形の部品の側面に複雑なポケットやスロットを作成することも可能です。この機能は、同心円状ではない複数の形状を必要とする部品にとって非常に価値があります。
偏心加工を1台の機械で行うことで、大幅な時間短縮と潜在的なエラーの低減が可能になります。作業者は部品のクランプを外し、別の機械に移し、再びクランプする必要がありません。部品を移し替えるたびに位置ずれが発生する可能性があり、それが部品の精度に影響を与えます。
この統合的なアプローチにより、より高い精度と一貫性が確保されます。また、製造プロセスも効率化されます。企業は、多くの複雑な部品について「ワンストップ加工」を実現できます。つまり、1台の機械で原材料から完成品まで全ての工程を完了できるということです。この効率化により生産性が向上し、生産コスト全体が削減されます。さらに、複雑な部品のリードタイムも短縮されます。
以下の利点を検討してみてください。
- セットアップ時間の短縮機械間で部品を移動させる必要はありません。
- 精度向上複数の設定によるエラーを排除します。
- 効率の向上生産サイクルの短縮。
- 部品の複雑さが増す旋盤ではこれまで不可能だった形状を作り出すことができます。
偏心穴あけ加工とフライス加工の能力は、航空宇宙、医療、自動車などの業界で複雑な部品を製造するメーカーにとって不可欠です。これらの能力により、精密で非同心形状の部品を効率的に製造できます。
効率化のためにCNC旋盤に自動化機能を統合する
製造プロセスに自動化を組み込むことで、生産性が大幅に向上し、運用コストが削減されます。CNC旋盤多くの場合、シームレスな自動化を可能にする機能を備えており、生産ラインを変革します。
連続生産のためのバーフィーダー統合
バーフィーダーは、連続無人生産に不可欠です。原材料を機械に自動的に供給するため、オペレーターの介入なしに長時間稼働させることができます。これは大量生産に最適です。
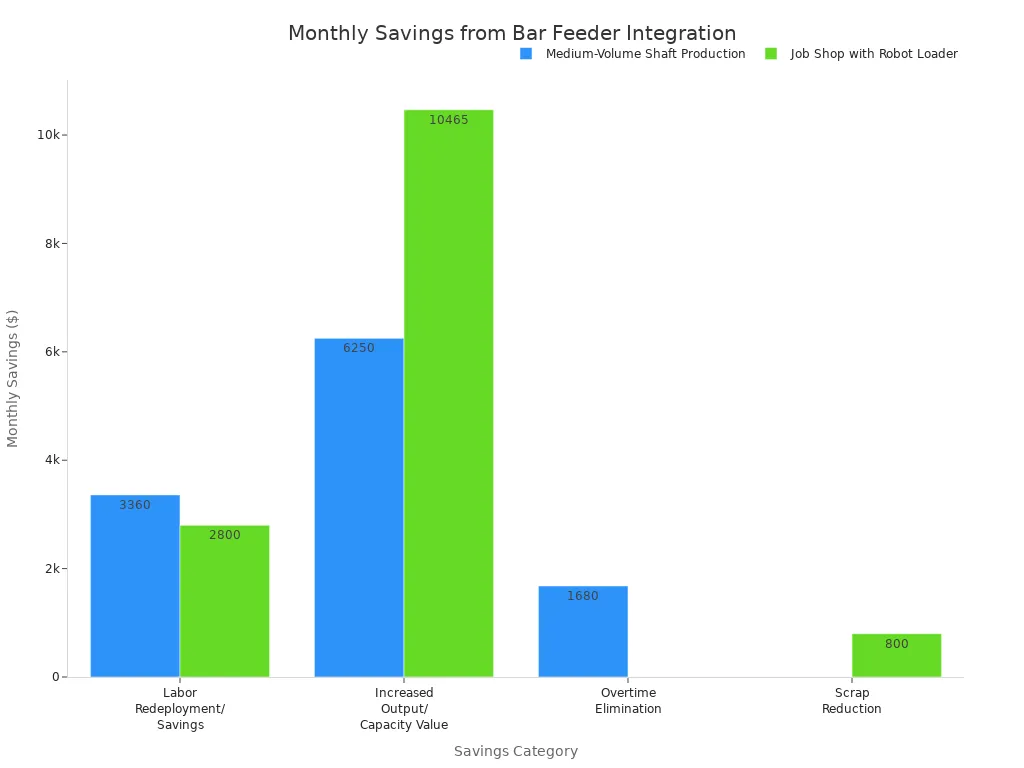
| 節約カテゴリ | シナリオ1:中規模シャフト生産(月間節約額) | シナリオ2:ロボットローダーを備えたジョブショップ(月間節約額) |
|---|---|---|
| 労働力の再配置/節約 | 3,360ドル | 2,800ドル |
| 生産量/生産能力の向上 | 6,250ドル(自社生産分) | 10,465ドル(利用率向上による) |
| 残業の廃止 | 1,680ドル | 該当なし |
| スクラップ削減 | 該当なし | 800ドル |
| 月間貯蓄総額 | 11,290ドル | 14,065ドル |
| ROI期間 | 3.1ヶ月 | 6.0ヶ月 |
バーフィーダーを統合すると、通常は投資回収期間が1年以内に始まります。12~24ヶ月これらのコスト削減は主に、人件費の削減、生産量の増加、および不良品の削減によって実現されます。初期投資を回収した後も、生産性の向上は設備の8~10年の耐用年数にわたって直接的に収益に貢献します。
さまざまなバーフィーダーモデルは、さまざまなバーの直径と長さに対応します。たとえば、クイックロードサーボ80+ハンドルバーの直径は1/4インチから3-1/8インチ、長さは11インチから63インチまで対応します。GT 342モデルは、直径3mmから42mmまでのハンドルバーに対応します。
ロボットによる荷積み・荷降ろしソリューション
ロボットによる積載・荷降ろしソリューションは、部品を正確かつ一貫して取り扱うことで、自動化をさらに強化します。これにより、機械の24時間365日連続稼働が可能になります。Robotiqの機械監視ソリューションリスクの低いアプローチを提供し、投資回収期間は1年と報告されています。このソリューションは、稼働時間のロスを回復し、1人のオペレーターが複数の協働ロボットを管理できるようにします。
| カテゴリ | 説明 |
|---|---|
| 生産性 | CNC工作機械の24時間365日連続稼働を可能にする。 |
| コストと投資対効果 | 初期費用が低く抑えられ、通常12~24ヶ月以内に投資回収が見込めるという特長があります。 |
| 安全性 | 反復的でリスクの高い積載作業において、人間の作業員が不要になります。 |
| 使いやすさ | 簡単なセットアップが可能で、多くの場合、ノーコードまたは手動によるプログラミングで迅速な統合を実現します。 |
| 柔軟性 | 異なる機械や部品の種類に合わせて簡単に再プログラムできます。 |
| 一貫性 | 信頼性が高く正確な積載と配置を実現します。 |
ロボットシステムの導入には徹底的なリスク評価製造業者は、可動部品や挟み込み箇所などの危険箇所を特定する必要があります。また、緊急停止装置やインターロック式バリアなどの安全対策を実施すべきです。作業員に対する安全手順に関する定期的な研修も不可欠です。
パレットチェンジャーおよびパーツキャッチャー
パレットチェンジャーとパーツキャッチャーは、無人製造を実現するために不可欠です。バーフィードシステムにより中断のない運用原材料を自動的に供給します。部品キャッチャーは完成品を自動的に回収し、手作業による取り扱いを不要にし、ダウンタイムを削減します。
これらのシステムは、夜間を含む長期間の無人運転を可能にします。これにより、機械の稼働率と生産性が向上します。自動化により、連続生産これにより、処理能力と効率が大幅に向上します。また、人件費を削減し、人的資源をより戦略的な業務に再配分することが可能になります。自動化システムは、人的ミスを最小限に抑え、資材取り扱いの一貫性を確保することで、精度を高めます。
コンチネンタル・マシニング・カンパニー松浦機械製作所製の10パレットシステム搭載型MX330 PC10を採用しました。これにより、日中は少量生産、夜間は人員の少ない時間帯に大量生産を行うという柔軟な運用が可能になりました。これは、パレットチェンジャーがいかに柔軟なスケジュール設定と無人運転によって、無人生産を含む連続生産を実現できるかを示す好例です。
無人製造の実現
無人運転製造は、多くの自動化生産施設にとって究極の目標です。これは、工場が特定のシフト、多くの場合夜間や週末に、人間の立ち会いなしに稼働することを意味します。機械は自律的に動作し、材料の投入から部品の取り出しまで、すべての作業を処理します。このアプローチにより、機械の稼働率が最大化され、生産性が大幅に向上します。
無人製造を実現するために、企業は複数の自動化技術を統合しています。バーフィーダーは、CNC旋盤に原材料を連続的に供給します。ロボットによる部品の積み下ろしシステムは、部品を正確に扱い、機械間や保管場所へ移動させます。パレットチェンジャーとパーツキャッチャーは、プロセスをさらに効率化します。パレットチェンジャーは、機械が異なる作業や材料を自動的に切り替えることを可能にします。パーツキャッチャーは、完成した部品を回収し、機械の停止を防ぎます。
このレベルの自動化は、大きなメリットをもたらします。企業は機械を24時間365日稼働させることで、継続的な生産を実現できます。これにより、人件費を増やすことなく生産量を劇的に増加させることができます。また、人的ミスが減り、部品の品質がより安定し、不良品も減少します。さらに、企業は人間のオペレーターをプログラミング、メンテナンス、品質管理といったより複雑な業務に再配置することができ、人員配置を最適化できます。
無人製造は、工場を非常に効率的で自給自足型の操業体制へと変革します。これにより、製造業者は高い需要に対応し、リードタイムを短縮し、グローバル市場での競争力を維持することができます。この戦略的な取り組みは、将来の成長と収益性を確保する上で役立ちます。
最適なCNC旋盤性能を実現するための主要仕様
選択するとCNC旋盤そのため、その基本仕様は非常に重要です。これらの仕様によって、どのような部品を製造できるか、また製造効率が決まるからです。これらの重要な機能を理解することで、自社の工場に最適な機械を選ぶことができます。
スピンドル馬力と回転数に関する要件
スピンドルの出力と回転速度は、効率的な機械加工において非常に重要です。馬力は、機械が硬い材料を切削する力を与えます。回転数(RPM:1分あたりの回転数)は、加工対象物の回転速度を決定します。用途によって、必要な出力と回転速度は異なります。
| スピンドル出力範囲(kW) | 代表的な用途 |
|---|---|
| 0.8~1.5kW | 小規模な彫刻、プリント基板の切削加工、軽木工、アクリル切断などに適しています。趣味で工作をする方や小規模な工房に最適です。 |
| 2.2~3.5kW | 一般的な木工、看板製作、プラスチック加工、アルミニウム彫刻。中小企業に最適です。 |
| 4.5~6.0kW | 重作業用木工、家具製造、キャビネット製作、非鉄金属加工。プロの工房や産業ユーザーに好まれています。 |
| 7.5~9.0kW | 工業用途、大規模パネル加工、複雑な3D彫刻、重金属切断などに対応。高生産性環境向けに設計されています。 |
| 12kW以上 | 高性能な工業用機械加工、航空宇宙部品、自動車部品、金型製作。連続運転と高精度が求められる過酷な産業環境で使用されます。 |
チャックサイズとバー容量
チャックのサイズとバーの容量は、機械が処理できる原材料の最大寸法を決定します。これは、製造できる部品のサイズに直接影響します。小型のワークピースの場合、コレットチャックは明確な利点を提供します。
- コレットチャックは、直径4インチ以下のワークピースに特に有利です。
- 優れた工具クリアランス、360度ワークピース接触、そして特に高回転時におけるより大きな把持力を提供します。
- これらのチャックのバー容量は最大で直径4インチ(100mm).
- 工具間のクリアランスが広く、高速加工が可能で、グリップ力も優れているため、直径1/16インチから4インチまでの部品加工に最適です。
- コレットチャックは主に小型部品用に設計されており、一般的に3インチ以下だが、容量は最大6インチまで可能.
- 軽量かつ対称的な設計により、3爪チャックに比べて高速回転が可能となる。これにより、高回転時でもより安定した把持力が得られる。
工具容量とタレット構成
機械が保持できる工具の数と配置方法は、停止せずに実行できる作業数に影響します。工具の保持能力が高いほど、工具交換によるダウンタイムは少なくなります。タレットの構成も大きな役割を果たします。
| 砲塔の種類 | 工具製造能力 |
|---|---|
| VDI | 高(12駅以上) |
| BMT | 限定的(6~12駅) |
VDI(VDIはVerein Deutscher Ingenieure、つまりドイツ技術者協会の略)タレットは、ステーション数が多く、柔軟性が高いのが特徴です。BMT(ベースマウントツーリング)タレットは、より重い切削加工に対応する堅牢なクランプ機構を備えています。適切なタレットを選ぶことで、効率を最大化するそして部品の複雑さ。
効果的なチップ管理および冷却システム
効果的な切りくず処理と堅牢なクーラントシステムは、あらゆるCNC旋盤にとって不可欠です。これらは、スムーズな動作、工具寿命の延長、そして加工部品の品質維持を保証します。切りくず排出が不十分だと、工具破損、表面仕上げ不良、そして機械のダウンタイムにつながる可能性があります。優れたシステムは、切削領域を常に清潔で低温に保ちます。
メーカーはチップを効果的に管理するためのいくつかの戦略。 彼らは切削屑の蓄積を最小限に抑えるためにツールパスを最適化する狭いスペースや深い空洞でも使用できます。これにより生産性が向上し、切りくずの排出が安定します。適切な工具を選ぶことも重要です。適切なフルート形状、らせん角、コーティングを備えた工具が最適です。例えば、フルート間隔が大きく、らせん角が大きい工具は、アルミニウムのように長い切りくずが発生する材料に最適です。切りくずブレーカーは、切りくずをより小さく扱いやすい断片に分割します。これは、長く糸状の切りくずが発生する材料に特に有効で、詰まりを軽減します。
| 戦略 | 材料の種類 | 切断条件/考慮事項 |
|---|---|---|
| チップブレーカーを実装する | 細長く糸状の切削屑を生成する材料(例えば、チタンやニッケル基合金などの加工が困難な合金) | 適切な温度と圧力を維持します。特定のニーズや一般的な用途に合わせて、さまざまな構成が利用可能です。 |
| 高圧冷却液を使用する | 一般的な | 切削ゾーンに近い位置に冷却液の流れを確保すること。高圧ユニットのサイズを機械の冷却液タンクに対して適切に選定すること。 |
| プロセスとプログラミングの変更を適用する | ISO Pグループ鋼(チップの色は熱伝導率を示します) | 工具のアライメント(中心高さが重要);高安定性工具;切削深さ(半径の少なくとも2/3、最良の結果を得るには半径より1~2mm先);送り速度(低すぎても高すぎてもいけない);切削速度(他の変更がうまくいかない場合は調整可能);溝加工のための速度調整などのプログラミング変更。 |
優れたクーラント管理システムは、切削領域にクーラントの流れを正確に導きます。これにより、切りくずが洗い流され、蓄積や過熱を防ぎます。また、クーラントの品質も維持されます。真空吸引装置やコンベアなどの自動切りくず排出システムは、切りくずを連続的に除去します。これは大量生産において非常に重要です。これにより、切削条件を一定に保ち、ダウンタイムを削減できます。
高度な冷却システム、例えば最小量潤滑(MQL)とドライ加工これらのシステムは、水を大幅に節約し、冷却剤の使用量を削減します。また、冷却に必要なエネルギーも削減します。これにより、システム全体の効率が向上し、結果としてコスト削減につながります。超臨界CO₂システムはさらに多くの利点を提供します:
- 冷却液の廃棄物ゼロ超臨界二酸化炭素は無害に蒸発します。これにより残留物や高額な廃棄費用が不要になります。
- エネルギー使用量の削減運転に必要なエネルギーが少なくて済みます。ろ過、ポンプ、浄化システムは不要になります。
- 持続可能なCO₂調達二酸化炭素は通常、工業プロセスから回収されます。これは循環型経済を支えるものです。
- 有害な化学物質は一切使用していません無毒性の超臨界二酸化炭素は、有害物質への曝露を排除します。空気の質と職場の安全性を向上させます。
- クリーンで残留物のない操業油分が残らないため、メンテナンスや清掃の手間が最小限に抑えられます。
これらの先進的なシステムは、加工性能を向上させるだけでなく、環境面およびコスト面でも大きなメリットをもたらします。
2025年に向けた理想的なCNC旋盤ソリューションを選択するには、自社の生産目標を明確に理解することが不可欠です。慎重に選定された機械は戦略的な資産となり、製造業の成功に直接貢献します。企業は情報に基づいた意思決定を行うことで、業務を最適化し、将来の成長を確保します。この包括的なガイドは、製造業者がそれぞれのニーズに最適なソリューションを見つけるのに役立ちます。
よくある質問
水平型CNC旋盤と垂直型CNC旋盤の主な違いは何ですか?
横型加工機は、長くて重い部品の加工に適しており、多くの場合、切りくずの排出も容易です。垂直型機械重くて短い部品を重力で固定するのに最適です。また、床面積の節約にもなります。
工場はどのような場合にスイス型CNC旋盤の導入を検討すべきでしょうか?
小型で複雑な高精度部品の製造には、スイス型旋盤の導入を検討すべきです。これらの旋盤は、医療、航空宇宙、エレクトロニクスなどの業界で優れた性能を発揮し、厳しい公差が求められる複雑な部品の製造に適しています。
多軸CNC旋盤の利点は何ですか?
多軸センター旋削、フライス加工、穴あけ加工を1台の機械に統合することで、複雑な部品も一度の段取りで加工できるようになり、エラーの削減、時間の節約、精度の向上につながります。
バーフィーダーのような自動化装置は、CNC旋盤にどのように役立つのでしょうか?
バーフィーダーは原材料を自動的に供給するため、無人での連続生産が可能になります。これにより、生産量が増加し、人件費が削減され、機械を人手を介さずに長時間稼働させることができます。
CNC旋盤において、主軸の馬力と回転数が重要なのはなぜですか?
主軸の馬力は、機械が硬い材料を切削する力を与えます。回転数(RPM)は、ワークピースの回転速度を決定します。どちらも効率的な機械加工に不可欠であり、材料と部品の要件によって異なります。
投稿日時:2025年12月5日