


導入:
適切なCNC装置を選ぶことは、工場の生産量、精度、そして長期的な投資収益率(ROI)に直接影響を与える重要な決定です。立形マシニングセンタ(VMC)と横形マシニングセンタ(HMC)は、現代の金属加工における2つの主要な構成であり、部品の形状や生産量に応じてそれぞれ異なる利点を提供します。
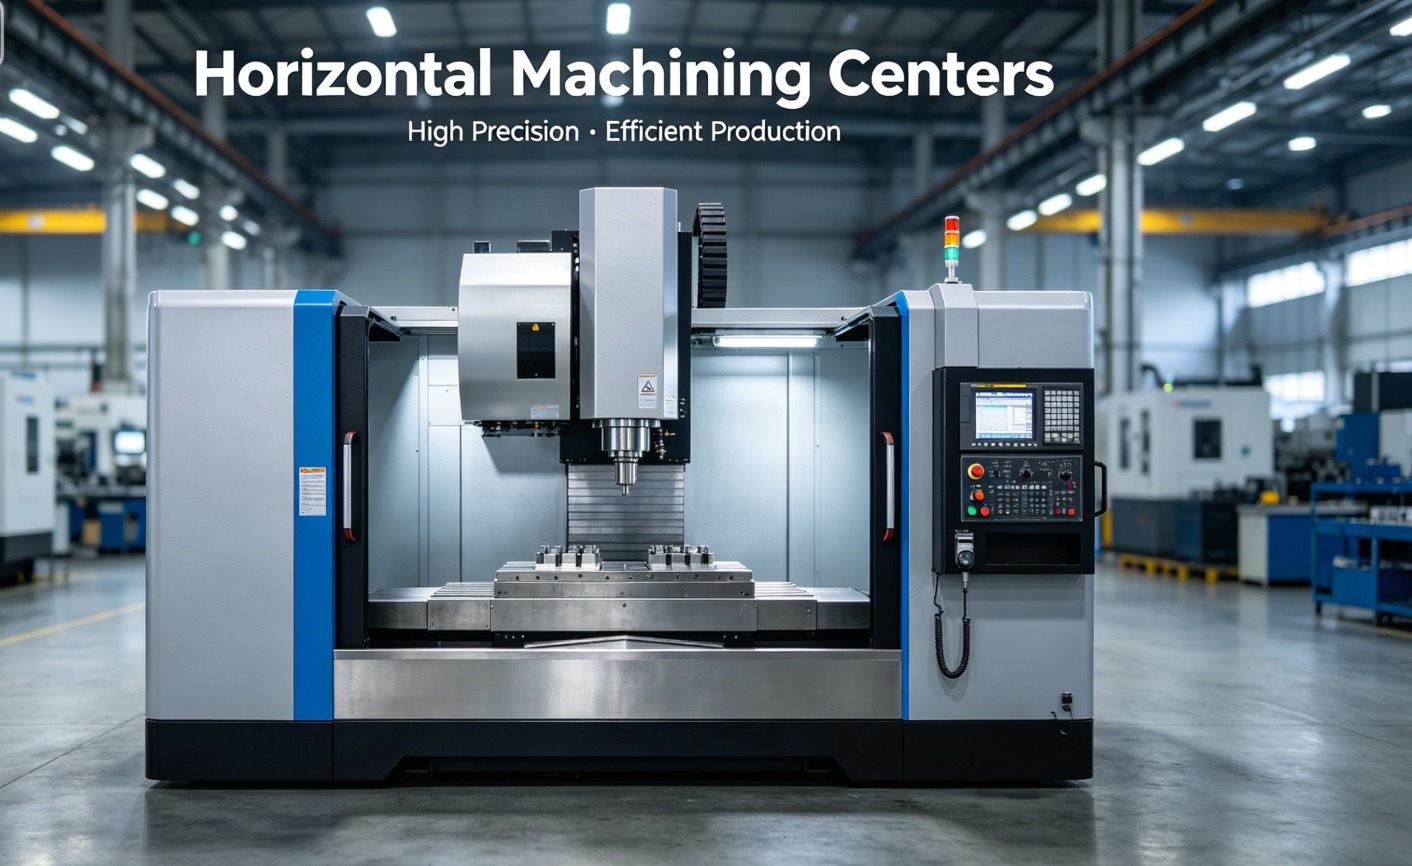
立型および横型マシニングセンタの構造的基礎
垂直マシニングセンタと水平マシニングセンタの主な違いは、主軸の向きと切削工具が工作物に接触する方法にある。立形マシニングセンター垂直方向に配置されたスピンドルを備えており、切削工具がZ軸に沿って上下に移動するため、片面のみの加工が必要な平面部品に最適です。
逆に、横型マシニングセンター水平スピンドル配置を採用しています。この構成では、回転テーブルまたはパレットチェンジャーが組み込まれていることが多く、機械が1回のセットアップでワークピースの複数の面にアクセスできます。業界標準によると、ISO 230-1:2012これらの機械軸の幾何学的精度は、複雑な航空宇宙部品や自動車部品において高精度な公差を実現する上で不可欠である。
チップ管理と運用効率
効率的な切りくず排出は、表面仕上げと工具寿命を維持する上で決定的な要素です。立形マシニングセンタでは、切りくずがワークピースの表面や深いポケットに蓄積することが多く、高圧クーラントや手動による除去が必要となります。これにより切りくずの再切削が発生し、工具摩耗が加速する可能性があります。
横型マシニングセンタはこの分野で優れています。なぜなら、重力が自然に切削ゾーンから切りくずを引っ張り、切りくずコンベアに導くからです。この「重力補助」による切りくず除去により、CNC横型マシニングセンター手作業による清掃のためのダウンタイムを最小限に抑える必要がある大量生産において、優れた選択肢となります。高効率生産ラインでは、切削屑の堆積による熱変形を防ぎ、連続運転を確保するために、水平配置が好まれることがよくあります。
比較分析:VMCとHMCの主要仕様
自社の設備に最適なマシニングセンターを評価する際には、主軸回転速度、トルク、設置面積などの技術的パラメータを比較することが不可欠です。
| 特徴 | 立形マシニングセンタ(VMC) | 横型マシニングセンタ(HMC) |
|---|---|---|
| スピンドルの向き | 垂直方向(Z軸) | 水平方向(Y軸/B軸) |
| 最適な用途 | 平面部品、プレート、片面加工 | 重量部品、4軸加工、多面部品 |
| チップ排出 | 難易度高(冷却液が必要) | 素晴らしい(重力補助付き) |
| 初期費用 | 低価格(手頃な価格帯) | より高い(多額の設備投資が必要) |
| 床面積 | 設置面積が小さい | (パレットチェンジャーのため)設置面積が大きくなる |
部品の複雑さと多軸加工能力
部品の形状によって、立形マシニングセンタと横形マシニングセンタの選択が決まります。立形マシニングセンタは、金型、治具、ブラケットなどの部品の3軸フライス加工において業界標準となっています。しかし、4面以上の加工が必要な複雑な部品の場合、横形マシニングセンタの方がはるかに生産性が高くなります。
多くの先進的な5軸CNCマシニングセンターこれら2つのギャップを埋めるために、従来型の横型マシニングセンタ(HMC)には、多くの場合、第4軸回転テーブルが内蔵されています。これにより、部品の加工を1回または2回の段取りで完了できますが、立形マシニングセンタ(VMC)では4回または5回の段取りが必要になる場合があります。段取り回数を減らすことで、時間の節約になるだけでなく、手動での部品の再配置に伴う累積誤差も解消され、部品間の一貫性が向上します。
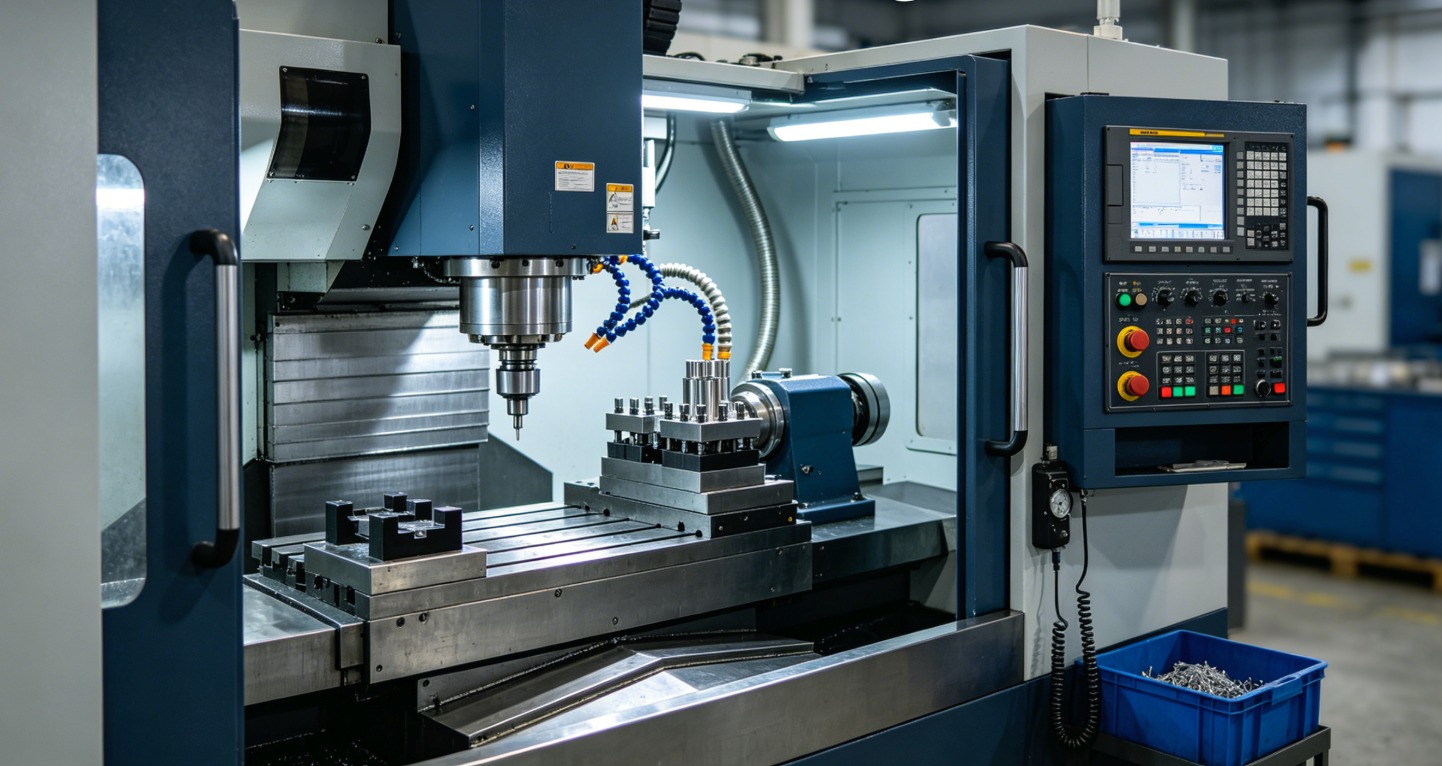
工具および主軸動力に関する考慮事項
重切削加工においては、主軸の剛性と出力が非常に重要です。横型マシニングセンタは一般的に、より堅牢な構造と高トルクの主軸を備えているため、石油・ガス産業におけるチタンやステンレス鋼といった難削材の切削加工に適しています。
一方でCNC立形マシニングセンターオペレーターにとって優れた視認性と使いやすさを提供するが、その構造設計はHMCの箱型フレームよりも剛性が低い場合がある。アルミニウムや軽合金の高速加工には、高性能VMCで十分であり、コスト効率も高い場合が多い。製造技術協会(AMT)2024年の報告によると、工場ではVMCの機敏性とHMCの圧倒的なパワーのバランスを取るために、ハイブリッドレイアウトを採用するケースが増えている。
生産量と投資収益率に基づいて選択する
立形マシニングセンターと横形マシニングセンターへの投資を決定する際の決め手は、多くの場合「部品あたりのコスト」です。横形マシニングセンターは初期購入価格がはるかに高いものの、自動パレットチェンジャー(APC)のおかげで無人運転が可能になるため、大量生産環境では部品あたりのコストを低く抑えることができます。
- 少量生産/多品種生産:汎用性と迅速なセットアップ時間を考慮するなら、VMC(立形マシニングセンタ)を選びましょう。
- 高ボリューム/均一な形状:スピンドルの稼働時間を最大化し、人件費を削減するために、横型マシニングセンタ(HMC)を選択してください。
- 限られた予算:高品質なものから始めましょうCNC旋盤または、水平システムへの拡張前にVMCを使用して基盤を確立する。
工場選定のための概要チェックリスト
生産現場に最適な製品を決定するには、以下の選定基準を活用してください。
- ワークピースサイズ:標準的なVMCの移動範囲内に収まりますか?
- セットアップ頻度:HMCの段取り回数を減らすことで、機械の高価格に見合うだけのメリットが得られるだろうか?
- オペレーターのスキル:あなたのチームは水平プログラミングのロジックに関する経験をお持ちですか?
- 材質の種類:この材料は、優れた排気を必要とする長くて糸状のチップを生成しますか?CNCガントリーマシニングセンターそれともHMC?
よくある質問(FAQ)
1. 金型製作には、立型マシニングセンタと横型マシニングセンタのどちらが適していますか?
金型製作においては、視認性に優れ、大型の平板加工が可能な立形マシニングセンタが一般的に好まれます。垂直スピンドルにより、深いキャビティへのアクセスが容易になります。ただし、非常に大型の金型の場合、長距離移動における構造的な剛性を維持するために、ガントリー型センタが必要となる場合があります。
2. HMCはVMCに比べてどれくらい生産性が高いですか?
大量生産の現場では、横型マシニングセンタ(HMC)は立型マシニングセンタ(VMC)よりも300%も生産性が高くなる可能性があります。これは主に、主軸が切削加工を行っている間に部品の積み下ろしを可能にする統合型パレットチェンジャーによるもので、VMCの作業でよく見られる「主軸のアイドル時間」を効果的に排除できるためです。
3. 横型マシニングセンタに必要な設置スペースはどれくらいですか?
横型マシニングセンタは、一般的に縦型マシニングセンタの1.5~2倍の設置面積を必要とします。この余分なスペースは、パレット交換システム、大型のチップコンベア、およびコラムの水平移動に対応するために必要です。工場は、これらの広い設置面積と特殊なメンテナンスアクセスに対応できるレイアウトを確保する必要があります。
4. 横型センタで5軸加工を行うことは可能ですか?
はい、多くの最新の横型加工機は、傾斜テーブルやB軸とA軸を備え、完全な5軸加工機能を実現しています。これらは、内部冷却チャネルや深穴加工において重力による切りくず除去が不可欠な、複雑な航空宇宙部品の製造によく使用されます。
5. 中古市場での再販価値が高い機械の種類はどちらですか?
立形マシニングセンタは、中小規模の加工工場にとって手頃な価格であるため、中古市場での取引が活発な傾向があります。一方、定評のあるブランドの横形マシニングセンタは、その堅牢な構造とティア1製造施設における重要な役割から、良好な状態に維持されていれば、高い価値を維持します。
投稿日時:2026年5月14日