


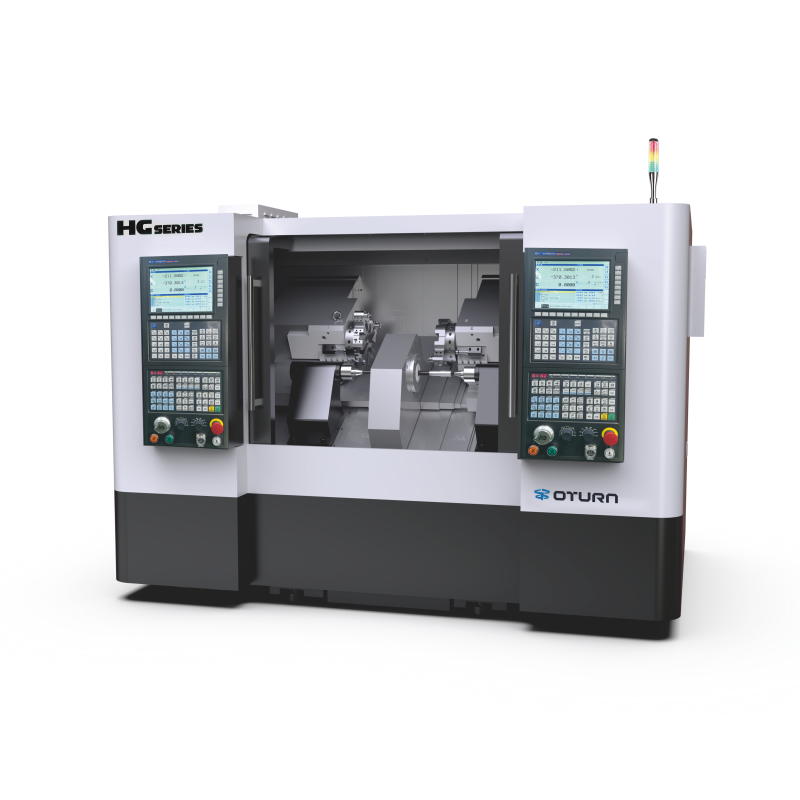
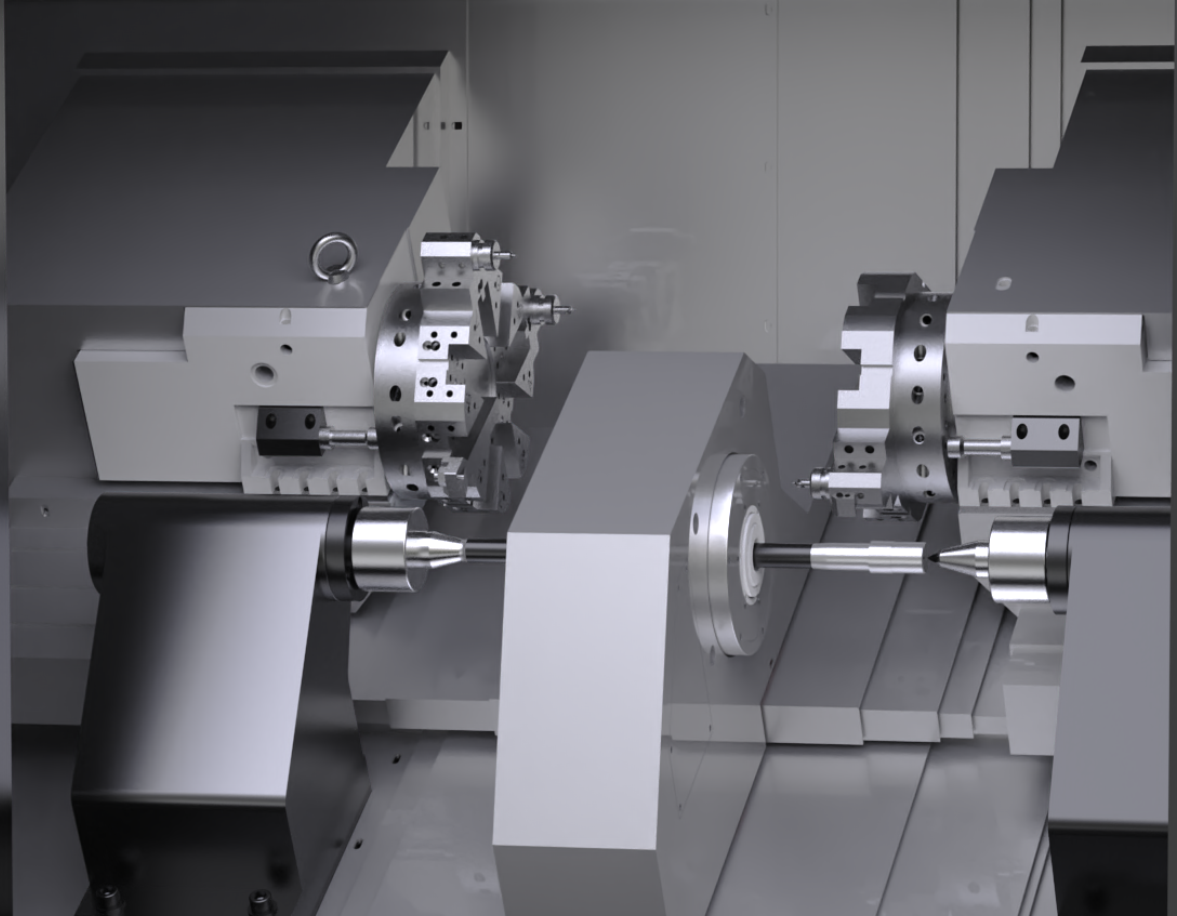
独自のデュアルスピンドル対称加工特性により、二軸CNC旋盤異なる被削材を加工する場合、旋削原理には大きな違いが生じます。これらの違いは主に、被削材の物理的特性と、旋削加工中の機械的反応(旋削力の分布、エネルギー変換パターン、工具と被削材の相互作用メカニズムなど)に起因します。これらの違いを十分に理解することは、加工パラメータの最適化、加工効率の向上、製品品質の向上に不可欠です。
I. 金属加工における旋削原理
金属材料の機械加工は、主に塑性変形を中心としています。軟鋼などの塑性の高い材料では、工具のすくい面と切りくずの接触領域で大きな圧縮と滑りが発生し、連続的で安定した切りくずが生成されます。この過程において、旋削力は材料の降伏強度によって大きく左右されます。二軸同時旋削の技術的利点を活用することで、対称的な力配分が実現され、半径方向の力を効果的に相殺し、旋削によるワークピースの変形を低減し、加工精度と表面品質を向上させます。
鋳鉄などの脆性材料の場合、切削加工は主に破断分離によって特徴づけられ、その結果、切りくずが断片化します。最大回転力は高いものの、持続時間は短いです。これらの材料の切削加工では、衝撃荷重による工具の損傷を最小限に抑え、工具寿命を延ばすために、低速回転が必要です。
熱伝導率が低いため、CNCマシン高温合金などの材料は、旋削加工領域で局所的な温度上昇を容易に引き起こし、その結果、材料の硬度が一時的に上昇し、加工硬化が生じる。このような場合、旋削加工は、加工の連続性と安定性を維持するために、工具材料の高温耐摩耗性に大きく依存することになる。
II.非金属材料加工における旋削原理
非金属材料の加工では、より多様な旋削機構が用いられます。例えば、セラミック加工の核心は、脆性破壊と摩耗の組み合わせです。工具刃先は高周波の衝撃に耐えなければならず、その結果、旋削力に大きな変動が生じます。超微細粒工具材料を使用することで、工具のチッピング耐性を効果的に向上させ、加工の連続性を確保できます。
繊維とマトリックスの機械的特性が異なるため、複合材料は旋削加工中に繊維の引き抜きやマトリックスの破断を起こしやすい。加工時には、各構成要素の除去メカニズムを考慮し、材料界面での損傷を最小限に抑え、表面品質を向上させるために、工具角度の設計を最適化する必要がある。
III.旋削パラメータの動的調整と最適化
パラメーターをオンにする両端式CNC旋盤材料特性に基づいて動的に調整する必要があります。金属材料を加工する場合、旋削速度と送り速度を適切に一致させることで、旋削の安定性とワークピースの精度を確保することが重要です。非金属材料を加工する場合は、過熱や過度の摩耗による品質低下を避けるために、旋削温度と工具摩耗率を優先的に管理することが不可欠です。
さまざまな材料の旋削原理と加工特性を理解することは、効率的かつ高精度な加工を実現する上で不可欠であり、二軸CNC旋盤が二軸対称加工の利点を最大限に活用するための鍵となります。旋削パラメータと工具選定を科学的かつ合理的に組み合わせることで、加工効率の向上、工具寿命の延長、そして一貫した製品品質の確保が可能になります。
ダブルスピンドルCNC旋盤の優れた性能を体験し、旋削加工の原理や多素材加工におけるプロセス最適化について詳しく知りたい方は、EMO 2025のホール15、ブースB54までお越しください。当社の技術専門家が詳細なご質問にお答えし、効率的でインテリジェントな製造の未来を皆様と共に探求できることを楽しみにしております。
投稿日時:2025年8月15日